

Uma raiz de solda não purgada em tubos de aço inoxidável ou liga de níquel é uma das causas mais comuns - e mais caras - de rejeições de campo. Quando o interior de uma junta é exposto ao ar durante a soldagem, o oxigênio e o nitrogênio reagem com o metal quente rico em cromo-e removem a fina camada de óxido que confere à liga sua resistência à corrosão.
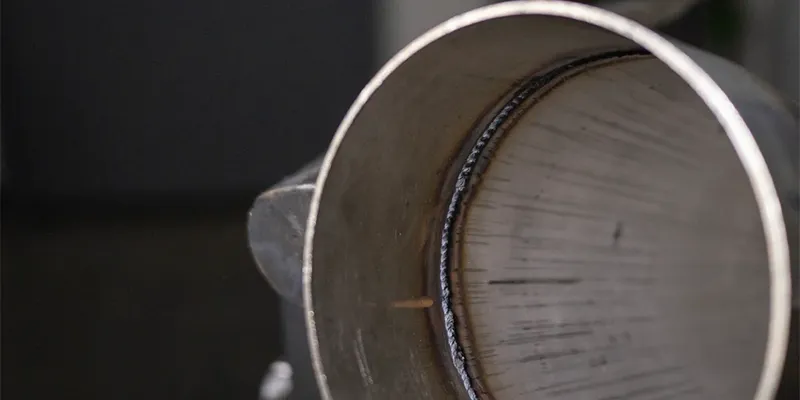
O resultado é uma camada áspera, descolorida e muitas vezes escamosa, conhecida como "açucar", e uma junta que falha no teste hidrostático, PMI ou qualificação de corrosão. A purga traseira evita isso inundando o interior do tubo com gás inerte antes e durante a soldagem, mas acertar depende da escolha do método correto e do cálculo de uma taxa de fluxo e tempo de purga que realmente limpe o ar do tubo sem introduzir turbulência. Este guia compara as principais técnicas de purga traseira usadas na fabricação de tubos de aço inoxidável e liga de níquel e aborda a matemática de troca de volume-usada para dimensionar corretamente as taxas de fluxo de purga.
|
A purga traseira é a prática de encher o interior de um recipiente de aço inoxidável oujunta de tubo de liga de níquelcom um gás inerte - quase sempre argônio - para manter o oxigênio residual abaixo de um limite alvo (normalmente 100 ppm para graus austeníticos padrão e tão baixo quanto 25–50 ppm para ligas duplex e de níquel) para que a raiz da solda não oxide. A taxa de fluxo de purga correta é calculada a partir do volume interno da zona de purga, do número de trocas de volume total necessárias (normalmente 4–10) e do tempo de purga desejado, usando Q=(V × N)/t. |
O que é purga traseira e por que isso é importante para soldas de tubos de aço inoxidável?
|
A purga traseira protege a parte inferior (raiz) de uma solda de aço inoxidável ou liga de níquel da oxidação atmosférica, deslocando o ar dentro do tubo com gás inerte, o que preserva a camada passiva de óxido de cromo da liga e a resistência à corrosão e as propriedades mecânicas que essa camada fornece. |
A soldagem a arco de gás tungstênio (GTAW) e processos semelhantes protegem a parte superior da poça de fusão com um gás de tocha, mas a parte inferior de uma junta de{0}raiz aberta fica exposta a qualquer atmosfera que esteja dentro do tubo. Aços inoxidáveis austeníticos (304/316), classes duplex e super duplex e ligas de níquel, como Inconel 625 e Hastelloy C276, todos contam com um filme fino de óxido de cromo auto-regenerativo para resistência à corrosão. Em temperaturas de soldagem, esse filme é destruído e, se oxigênio e nitrogênio estiverem presentes dentro do tubo, uma nova camada de óxido defeituosa se forma na raiz - visível como descoloração palha, azul ou preta-cinza e, em casos graves, como uma superfície quebradiça e escamosa "açucarada".
As raízes açucaradas reduzem a resistência à corrosão exatamente no local mais exposto ao fluido do processo e criam elevadores de tensão que podem iniciar rachaduras em serviços cíclicos ou corrosivos. É por isso que a purga reversa é uma etapa obrigatória - e não um refinamento opcional - para qualquer solda de tubo de liga de níquel ou inoxidável governada por código, e por que especificações de fabricação e critérios de inspeção, como o gráfico de referência de descoloração AWS D18.2, ASME BPE para sistemas de alta-pureza e NACE MR0175/ISO 15156 para serviço ácido, todos fazem referência a níveis aceitáveis de oxidação de raiz.
Qual método de purga traseira você deve usar - Purga Dam (Plug) ou Fluxo Contínuo-Através de Purga?
|
Use purga de barragem (tampão) para juntas isoladas, fabricação de carretéis e reparo de soldas onde o volume de purga precisa ser minimizado e o tempo de purga mantido curto; use fluxo contínuo-por meio de purga para trechos retos longos, soldagem de tubos orbitais e situações em que toda a linha pode ser varrida de uma extremidade aberta para uma ventilação na outra. |
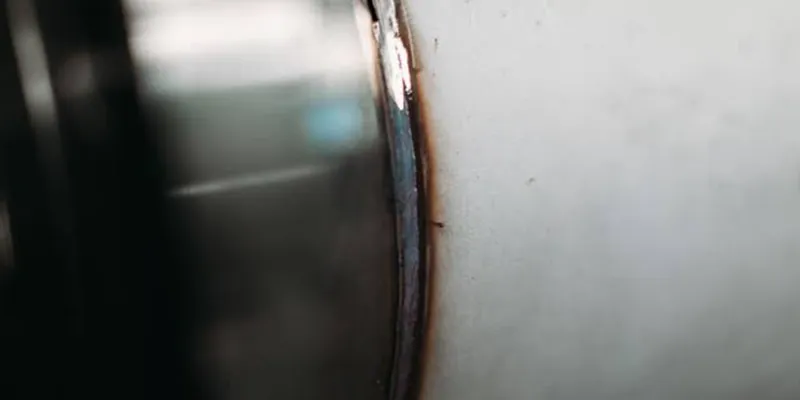
A purga da barragem isola um pequeno volume ao redor da junta usando barragens removíveis colocadas dentro do tubo em ambos os lados da solda, de modo que apenas aquela seção limitada precise ser purgada -, o que encurta o tempo de purga e reduz significativamente o consumo de gás em comparação com a purga de um carretel inteiro. O fluxo-por meio da purga, por outro lado, trata todo o tubo ou conjunto fabricado como um volume de purga, alimentando o gás em uma extremidade e liberando o ar deslocado para fora da outra; não precisa de barragens, mas leva mais tempo e usa mais gás à medida que o comprimento ou a complexidade da tubulação aumenta. Uma terceira variante, purga de câmara ou tenda, envolve a área de junta (ou uma conexão inteira, cotovelo ou T) em um invólucro flexível e é normalmente usada onde barragens não podem ser posicionadas, como conexões de ramificação complexas.
|
Método |
Melhor caso de uso |
Eliminar volume |
Tempo típico de purga |
Equipamento necessário |
|
Purga da barragem (tampão) |
Juntas simples, fabricação de carretel, conexões de campo- |
Baixo - limitado ao espaço entre barragens |
Curto (minutos) |
Barragens-solúveis ou infláveis em água, mangueira de purga |
|
Fluxo contínuo-através |
Longos trechos retos, soldagem de tubo orbital |
Alto - tubo/spool inteiro |
Longo (muitos minutos a horas) |
Acessórios de entrada/saída, medidor de vazão, analisador de O₂ |
|
Purga de câmara/tenda |
Acessórios complexos, tês, conexões de ramificação |
Volume moderado do gabinete - |
Moderado |
Invólucro flexível, fita de vedação, mangueira de purga |
A seleção geralmente se resume à geometria e à repetibilidade: a fabricação de carretéis com muitas juntas curtas favorece as barragens em termos de velocidade, enquanto as conexões-de tubulações-cruzadas e os tubos orbitais-a{3}}tubos geralmente usam purga de fluxo-através porque não há uma maneira prática de inserir barragens.
Como você calcula a vazão do gás de purga para um determinado diâmetro de tubo?
|
A taxa de fluxo de purga é dimensionada a partir do volume interno da zona de purga, dividido pelo tempo de purga alvo, multiplicado pelo número de trocas de volume total necessárias - expressas como Q=(V × N) / t - e deve ser mantida baixa o suficiente para que o gás se mova através do tubo em uma frente laminar suave, em vez de um fluxo de mistura turbulento. |
O ponto de partida é o volume interno da seção que está sendo purgada:
V=π × (ID / 2)² × L
onde ID é o diâmetro interno do tubo e L é o comprimento da zona de purga (a distância entre as barragens ou o comprimento total do carretel para fluxo-através da purga). Uma vez conhecido o volume, a vazão necessária segue diretamente do tempo de purga alvo e do número de trocas de volume necessárias para atingir um nível seguro de oxigênio:
Q = (V × N) / t
Q é a taxa de fluxo, V é o volume da zona-de purga, N é o número de trocas de volume total (geralmente 4 a 10, discutido na próxima seção) e t é o tempo de purga alvo. Exemplo resolvido: um tubo Schedule 40 de 6 polegadas tem um diâmetro interno de cerca de 154 mm. Ao longo de uma seção represada de 3 metros, o volume de purga é V=π × (0,077 m)² × 3 m ≈ 0,056 m³, ou aproximadamente 56 litros. Para atingir 6 trocas de volume total em uma purga de 8 minutos, a taxa de fluxo necessária é Q=(56 L × 6)/8 min ≈ 42 L/min.
Na prática, a maioria dos procedimentos usa um fluxo de dois-estágios: uma taxa de fluxo inicial mais alta para varrer a maior parte do ar rapidamente, seguida por um fluxo de "retenção" muito mais baixo - geralmente apenas 5–15 L/min para tubos de-furo pequeno - mantidos durante a soldagem para manter uma leve pressão positiva sem perturbar a atmosfera já-purgada. A taxa de fluxo nunca deve ser tão alta que a velocidade do gás se torne turbulenta; a turbulência re-arrasta o ar que a purga está tentando remover e também pode explodir represas, portanto, os procedimentos normalmente visam uma velocidade baixa e constante, em vez do enchimento mais rápido possível.
Quantas trocas de volume de tubos são necessárias para atingir um nível seguro de oxigênio?
|
Atingir um nível de oxigênio residual abaixo de aproximadamente 100 ppm sob condições de purga laminar normalmente requer 5 a 8 trocas de volume total; metas mais rigorosas na faixa de 25 a 50 ppm para duplex e ligas de níquel, ou abaixo de 10 ppm para sistemas de alta-pureza, geralmente exigem de 8 a 12 trocas, além de um breve banho de estabilização antes do início da soldagem. |

Deslocar o ar de um tubo não é uma troca-por{1}}uma - o gás de purga que entra se mistura com o ar restante próximo à frente do fluxo, de modo que cada troca de volume adicional remove uma parcela progressivamente menor do oxigênio que resta. É por isso que a concentração de oxigênio cai rapidamente durante as primeiras trocas e depois cai muito mais lentamente, e por que simplesmente calcular o tempo de purga a partir do volume e da vazão não substitui a confirmação do nível real de oxigênio com um analisador de oxigênio calibrado no respiradouro ou na raiz da solda antes de iniciar o arco.
|
Aprox. Trocas de volume |
O₂ residual típico (bem-purgado, fluxo laminar) |
Adequado para |
|
2–3 |
1.000–5.000 ppm |
Não é adequado para aço inoxidável - provável adição de açúcar visível |
|
4–6 |
100–500 ppm |
Inox austenítico geral (cor palha clara) |
|
6–8 |
50–100 ppm |
Acabamento-brilhante em aço inoxidável austenítico, duplex padrão |
|
8–12 |
10–50 ppm |
Super duplex, ligas de níquel, corrosão-serviço crítico |
|
12+ |
Abaixo de 10 ppm |
Alta-pureza/farmacêutica/semicondutores (ASME BPE) |
Esses números são representativos e não garantidos - pontos mortos, válvulas, portas de amostragem e vedações deficientes de barragens reduzem a eficiência-de purga no mundo real em comparação com o modelo de diluição teórico, e é exatamente por isso que o monitoramento de oxigênio, e não apenas a contagem de trocas, é a base para decisões de liberação-para-soldagem em trabalhos críticos de corrosão-.
Qual conteúdo de oxigênio você deve atingir antes de atingir o arco, pela família Alloy?
|
O oxigênio residual alvo geralmente diminui à medida que o conteúdo da liga aumenta: aproximadamente 50–100 ppm é aceitável para aço inoxidável austenítico padrão da série 300-, 25–50 ppm para graus duplex e super duplex para proteger o equilíbrio de nitrogênio e a proporção de fases, 25–30 ppm para ligas de níquel como Inconel 625 e Hastelloy C276, e abaixo de 10 ppm para produtos farmacêuticos ou semicondutores de alta pureza tubulação. |
O gráfico de referência de descoloração AWS D18.2 correlaciona a cor visível do óxido do lado-da raiz com a concentração aproximada de oxigênio e é amplamente usado como uma verificação prática de campo: uma raiz brilhante, prateada ou palha clara geralmente corresponde a uma junta bem-purgada, enquanto a coloração azul, roxa, cinza ou preta sinaliza níveis de oxigênio altos o suficiente para já terem degradado a superfície.
As classes duplex e super duplex precisam de um limite de oxigênio um pouco mais restrito do que o aço inoxidável austenítico padrão, não apenas para evitar a descoloração, mas porque o excesso de oxigênio na raiz pode perturbar o equilíbrio da ferrita-austenita e a retenção de nitrogênio que conferem aos aços duplex sua resistência e resistência à corrosão. As ligas de níquel, com maior teor de cromo e molibdênio, são igualmente sensíveis, e os sistemas de alta-pureza construídos de acordo com ASME BPE adicionam um requisito de-acabamento espelhado além do limite de oxigênio.
|
Família de liga |
Alvo típico de O₂ |
Cor de referência (AWS D18.2) |
Notas |
|
Austenítico série 300 (304/316/321) |
50–100 ppm |
Palha leve para nenhum |
Tubulação estrutural e de processo padrão |
|
Duplex/superduplex (2205/2507) |
25–50 ppm |
Palha clara ou melhor |
Protege o equilíbrio ferrita/austenita e a retenção de nitrogênio |
|
Ligas de níquel (625, C276, 825) |
25–30 ppm |
Palha clara ou melhor |
Maior teor de Cr/Mo aumenta a sensibilidade |
|
Alta-pureza/farmacêutica/semicondutores |
Abaixo de 10 ppm |
Sem cor visível, acabamento espelhado |
De acordo com ASME BPE e especificação do projeto |
Argônio x Nitrogênio x Argônio-Hidrogênio
|
O argônio é a escolha padrão e mais segura para a purga posterior da maioria das soldas de aço inoxidável e liga de níquel; o nitrogênio é uma opção-de custo mais baixo, aceitável para classes austeníticas padrão, mas não deve ser usado em ligas duplex, super duplex ou ligas de níquel sensíveis-ao nitrogênio; misturas de argônio-hidrogênio melhoram o brilho da raiz em aço inoxidável austenítico, mas são proibidas em ligas duplex e de níquel{3}}suscetíveis a hidrogênio. |

O argônio é totalmente inerte, mais denso que o ar (o que o ajuda a assentar e reter em seções horizontais de tubos) e compatível com praticamente todos os tipos de ligas de aço inoxidável e níquel, e é por isso que é o gás de purga padrão especificado na maioria das especificações de procedimentos de soldagem. O nitrogênio custa menos e está amplamente disponível, além de purgar o aço inoxidável austenítico padrão de forma eficaz, mas não é inerte em relação aos graus duplex e super duplex controlados por nitrogênio, onde a captação descontrolada de nitrogênio na raiz pode alterar o equilíbrio de fase pretendido; também é inadequado para diversas ligas de níquel onde o nitrogênio pode promover a formação indesejada de nitreto.
As misturas de-argônio e hidrogênio, normalmente 2–5% de hidrogênio, produzem uma raiz mais brilhante e mais livre de óxido-no aço inoxidável austenítico e podem reduzir um pouco o tempo de purga, mas o hidrogênio introduz um risco real de fragilização em ligas de níquel duplex, super duplex e certas ligas de níquel-endurecidas ou de alta{5}}precipitação, portanto, seu uso deve ser confirmado em relação ao WPS específico e à especificação do material antes da seleção.
|
Purgar Gás |
Custo relativo |
Ligas Compatíveis |
Risco/limitação chave |
|
Argônio (100%) |
Moderado |
Todos os aços inoxidáveis e ligas de níquel |
Nenhuma escolha padrão significativa - |
|
Azoto |
Baixo |
Aço inoxidável austenítico padrão série 300 |
Altera o equilíbrio de fases em duplex; inadequado para algumas ligas de níquel |
|
Argônio-hidrogênio (2–5% H₂) |
Moderado-alto |
Apenas aço inoxidável austenítico |
Risco de fragilização por hidrogênio em ligas de níquel duplex e suscetíveis |
Como as barragens de purga devem ser posicionadas e quais materiais você deve usar?
|
Posicione as barragens próximas o suficiente da junta - normalmente 100–150 mm (4–6 pol.) de cada lado - para minimizar o volume que precisa ser purgado, deixando espaço para entrada de gás e caminhos de ventilação, e escolha o material da barragem com base na aplicação: barragens de papel solúvel em água-para soldas de passagem única-, barragens de borracha infláveis para juntas de campo reutilizáveis e espuma moldada ou alta-temperatura fita para acessórios irregulares. |
A colocação da barragem é uma compensação direta-: mover as barragens para mais perto da junta reduz o volume de purga e, portanto, o tempo de purga, mas deixa menos espaço para a entrada e a ventilação estabelecerem um fluxo suave e não{1}turbulento através da raiz da solda. Um ponto de partida prático é 100–150 mm da junta de cada lado para tubos de diâmetro pequeno e médio, ajustado para cima para diâmetros maiores onde o fluxo precisa de mais distância para se estabilizar.
Barragens de papel{0}solúveis em água são comuns na fabricação de carretéis porque se dissolvem e são lavadas após a soldagem, sem necessidade de etapa de remoção; barragens de borracha infláveis são reutilizáveis e adequadas para conexões de campo-onde o mesmo equipamento limpa muitas juntas; e para tês, redutores e outras geometrias irregulares, blocos de espuma moldados ou fita de purga-de alta temperatura são usados para vedar ao redor do perfil interno da conexão. Em todos os casos, a ventilação deve ser dimensionada para aliviar a pressão sem permitir tanta vazão que a barragem se solte - a falha da barragem no meio da-solda é uma das causas mais comuns de uma purga que perde sua atmosfera no meio de uma junta.
Quais são os erros mais comuns de purga traseira que causam adoçamento ou defeitos de solda?
|
As causas mais frequentes de oxidação de raiz são o início da solda antes que a purga se estabilize, o ajuste da taxa de fluxo muito alta (causando retenção turbulenta-de ar), vazamentos de represas ou selos e soldagem sem um caminho de ventilação que permita que o ar deslocado e o excesso de gás escapem. |

A soldagem antes do nível de oxigênio alvo é confirmada - com base em um tempo de purga fixo em vez de uma leitura real de oxigênio.
A taxa de fluxo está muito alta, criando um fluxo turbulento que re-mistura o ar de volta à zona de purga, em vez de empurrá-lo para fora da frente de gás.
Barragens com vazamento ou assentamento inadequado, principalmente em flanges, válvulas ou conexões de ramais onde o perfil interno é irregular.
Nenhuma ventilação ou uma ventilação muito pequena, causando acúmulo de pressão que pode estourar uma barragem ou distorcer um tubo-de parede fina.
Trocar o tipo de gás de purga sem verificar a compatibilidade da liga, principalmente usando misturas de nitrogênio ou argônio-hidrogênio em juntas duplex ou de liga de níquel.
Deixar de manter um fluxo de "retenção" baixo e constante durante a soldagem, permitindo que o ar externo se difunda de volta para a zona de purga durante uma solda-longa com múltiplos passes.
Perguntas frequentes
P: Qual é o tempo mínimo de purga para soldagem de tubos de aço inoxidável?
R: Não existe um tempo mínimo universal - o tempo de purga depende do volume da zona de purga-, da taxa de fluxo e do nível de oxigênio alvo e deve ser calculado com Q=(V × N) / t e depois confirmado com um analisador de oxigênio em vez de aplicado como uma regra prática fixa.
P: Pode-se usar nitrogênio em vez de argônio para purga posterior?
R: O nitrogênio é aceitável para aço inoxidável austenítico padrão da série 300-, mas deve ser evitado em ligas duplex, super duplex e de níquel sensíveis ao nitrogênio, onde a captação descontrolada de nitrogênio pode afetar o equilíbrio de fases ou a metalurgia.
P: Qual nível de oxigênio é aceitável antes de soldar tubos de aço inoxidável?
R: A maioria das especificações de fabricação visa 50–100 ppm para aço inoxidável austenítico padrão, chegando a 25–50 ppm para ligas duplex e de níquel e abaixo de 10 ppm para sistemas de alta-pureza; a especificação do projeto aplicável e o WPS determinam o valor exato.
P: Por que a raiz da solda fica azul ou preta mesmo com uma purga em execução?
R: A descoloração indica que a purga não atingiu um nível de oxigênio baixo o suficiente antes ou durante a soldagem - causas comuns são tempo de purga insuficiente, vazamento na barragem, vazão definida muito alta ou início do arco antes da atmosfera se estabilizar.
P: A taxa de fluxo de purga reversa precisa mudar durante a soldagem?
R: Sim - a maioria dos procedimentos usa uma vazão inicial mais alta para varrer o ar rapidamente e, em seguida, reduz para um fluxo de retenção muito mais baixo durante a soldagem para manter uma leve pressão positiva sem introduzir turbulência.
P: A limpeza posterior é exigida pelo código ou é uma prática recomendada?
R: Os requisitos são definidos pelo código vigente, especificação ou WPS, em vez de serem universais - muitas aplicações de tubulação e pressão-de limites para tubos de aço inoxidável e liga de níquel exigem isso, e os critérios de aceitação são comumente referenciados em relação ao gráfico de descoloração AWS D18.2 ou a um limite de oxigênio específico do projeto-.


